LAME CIRCOLARI TAGLIO FRIZIONE MORESCHI
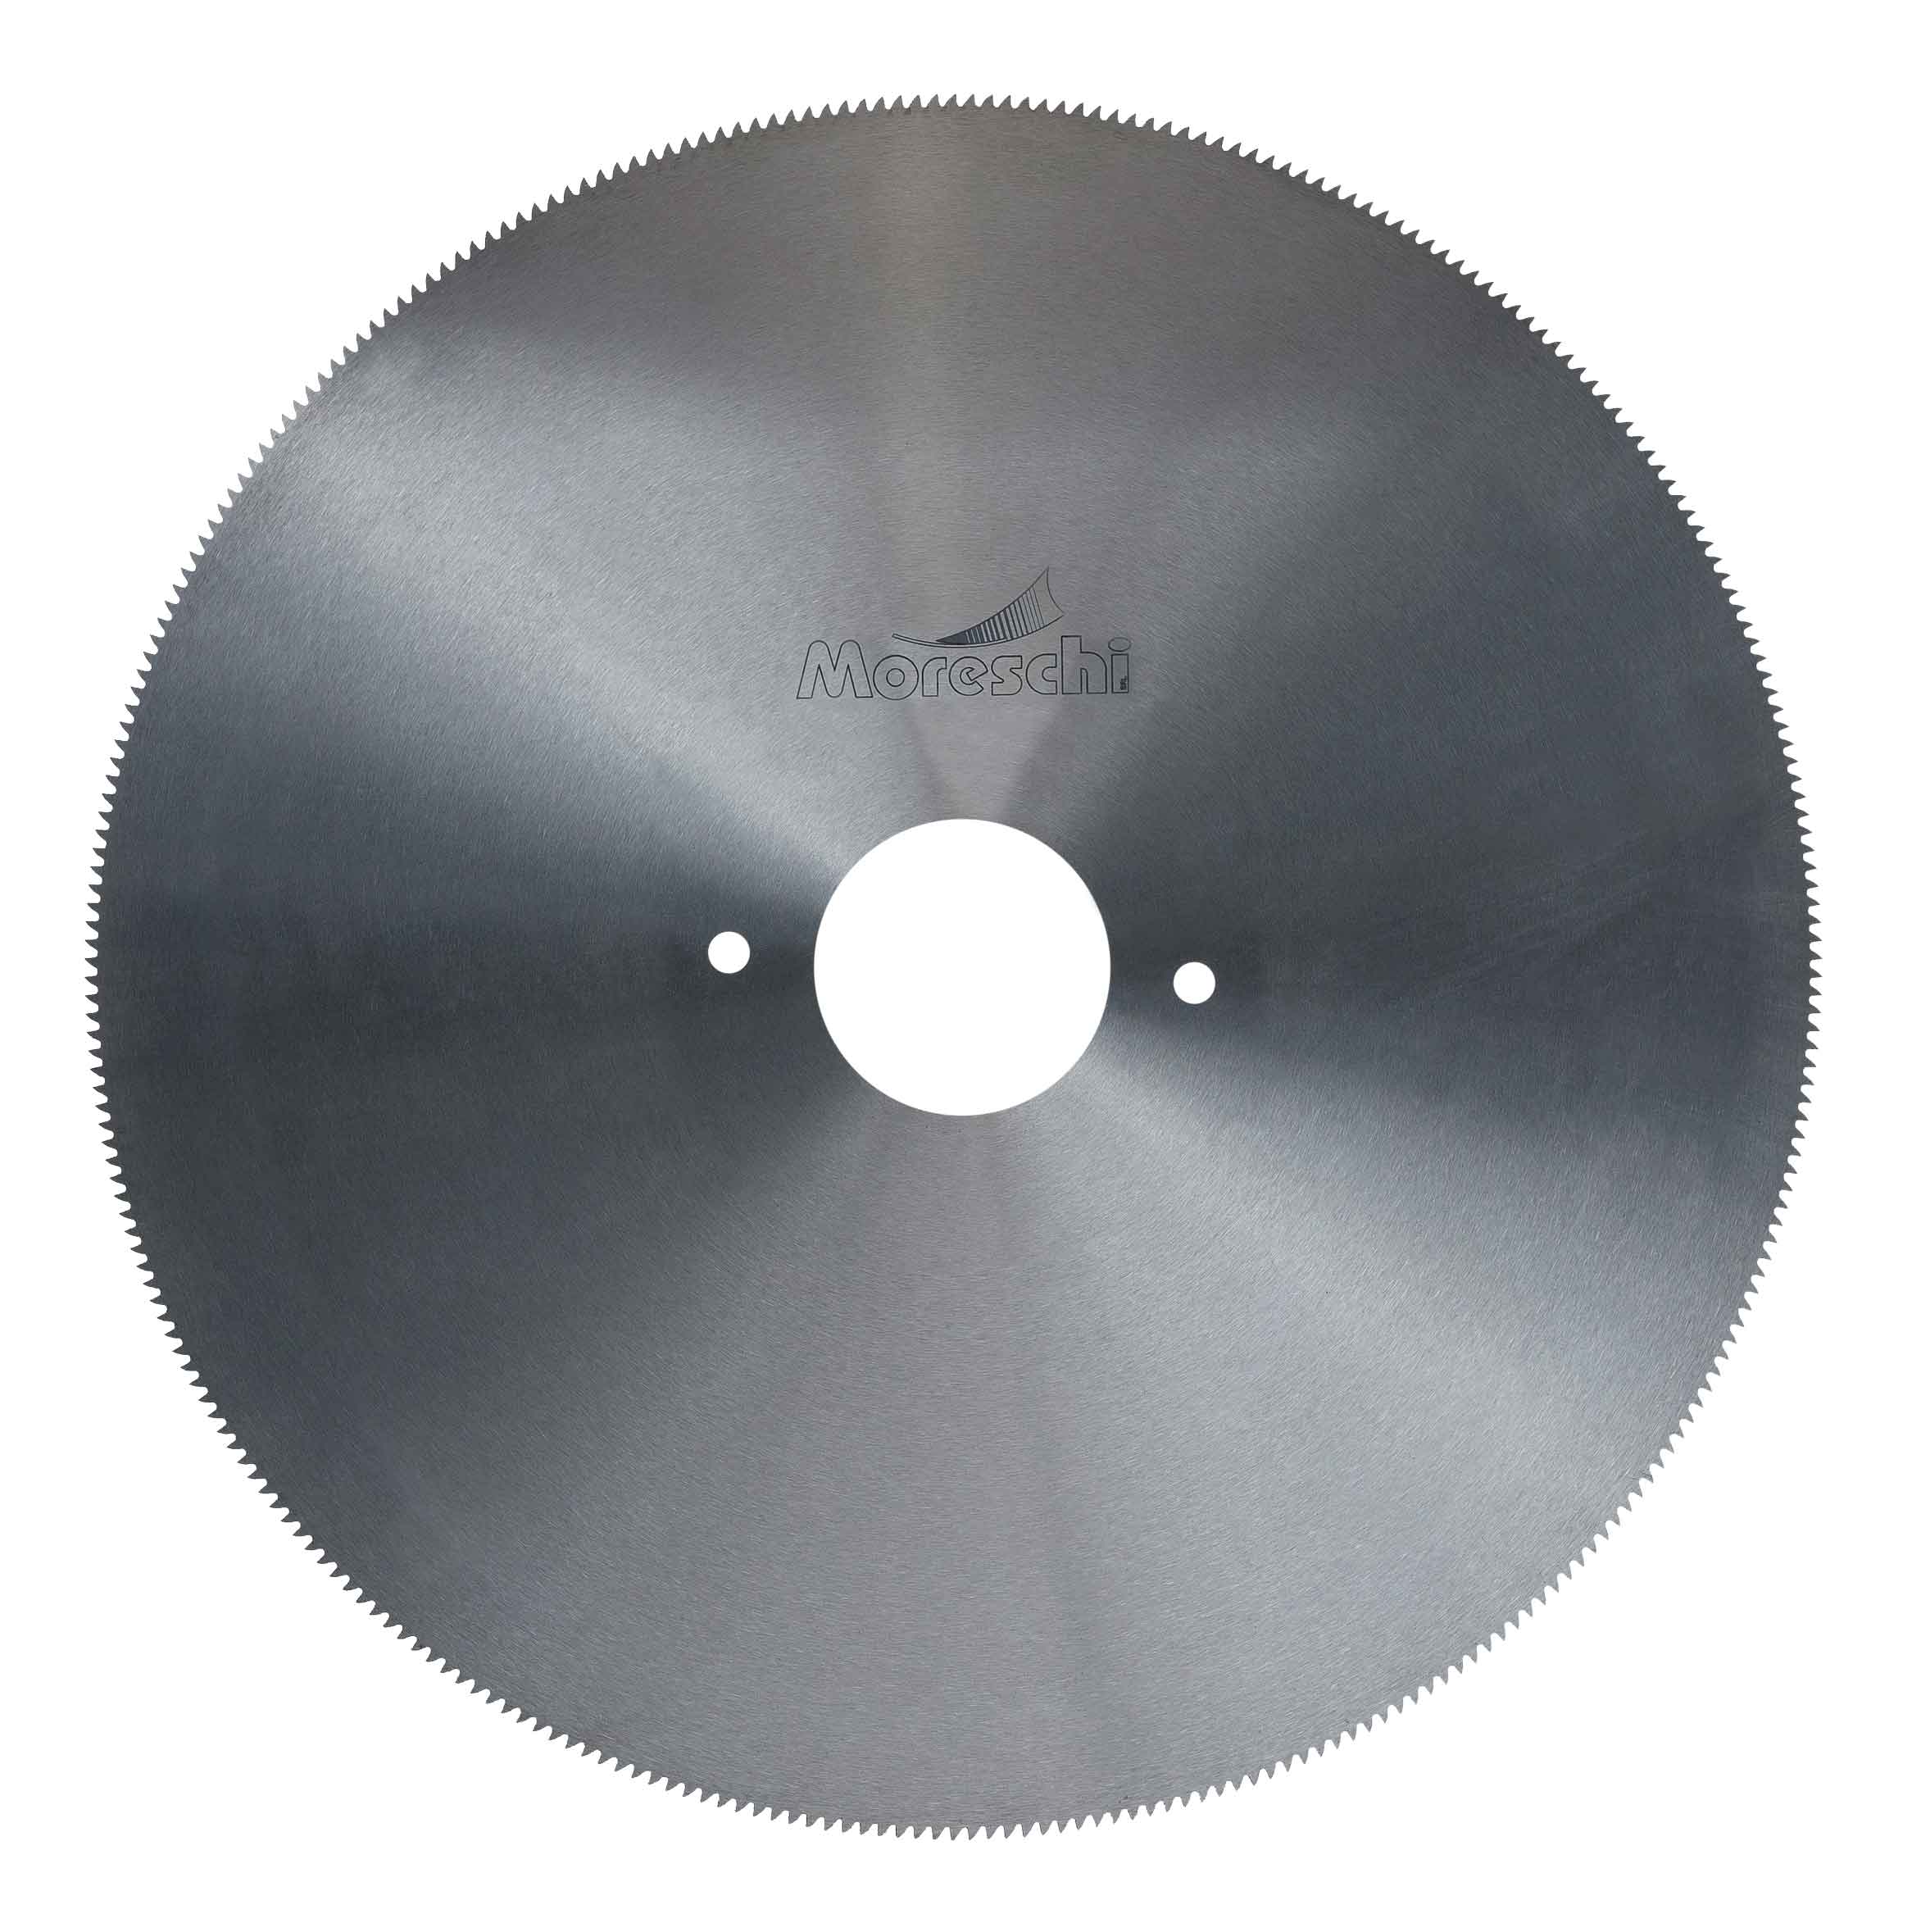
Le lame TF sono impiegate principalmente per il taglio di billette, tubi, profilati, piastre e grigliati in acciaio. Vengono chiamate Taglio Frizione perché il taglio non avviene per asportazione di truciolo ma grazie all’attrito tra la lama e il pezzo.
Le nostre lame vengono costruite partendo da una lamiera grezza in acciaio cromo-vanadio 1.2235 o wolframio-molibdeno 1.2604 laminata a caldo, scegliendo le durezze in base al tipo e alla temperatura del materiale da tagliare. Queste lame possono essere fornite temprate a cuore, temprate sulla fascia esterna o solo sui denti. Possono essere rettificate coniche (con mozzo), parallele o grezze di laminazione.
MORESCHI FORNISCE LAME TF FINO A D.3200 mm.
Il “segreto” per ottimizzare il taglio con lame TF è trovare il giusto equilibrio tra la durezza del corpo dell’utensile e la combinazione temperatura / durezza del materiale da tagliare.
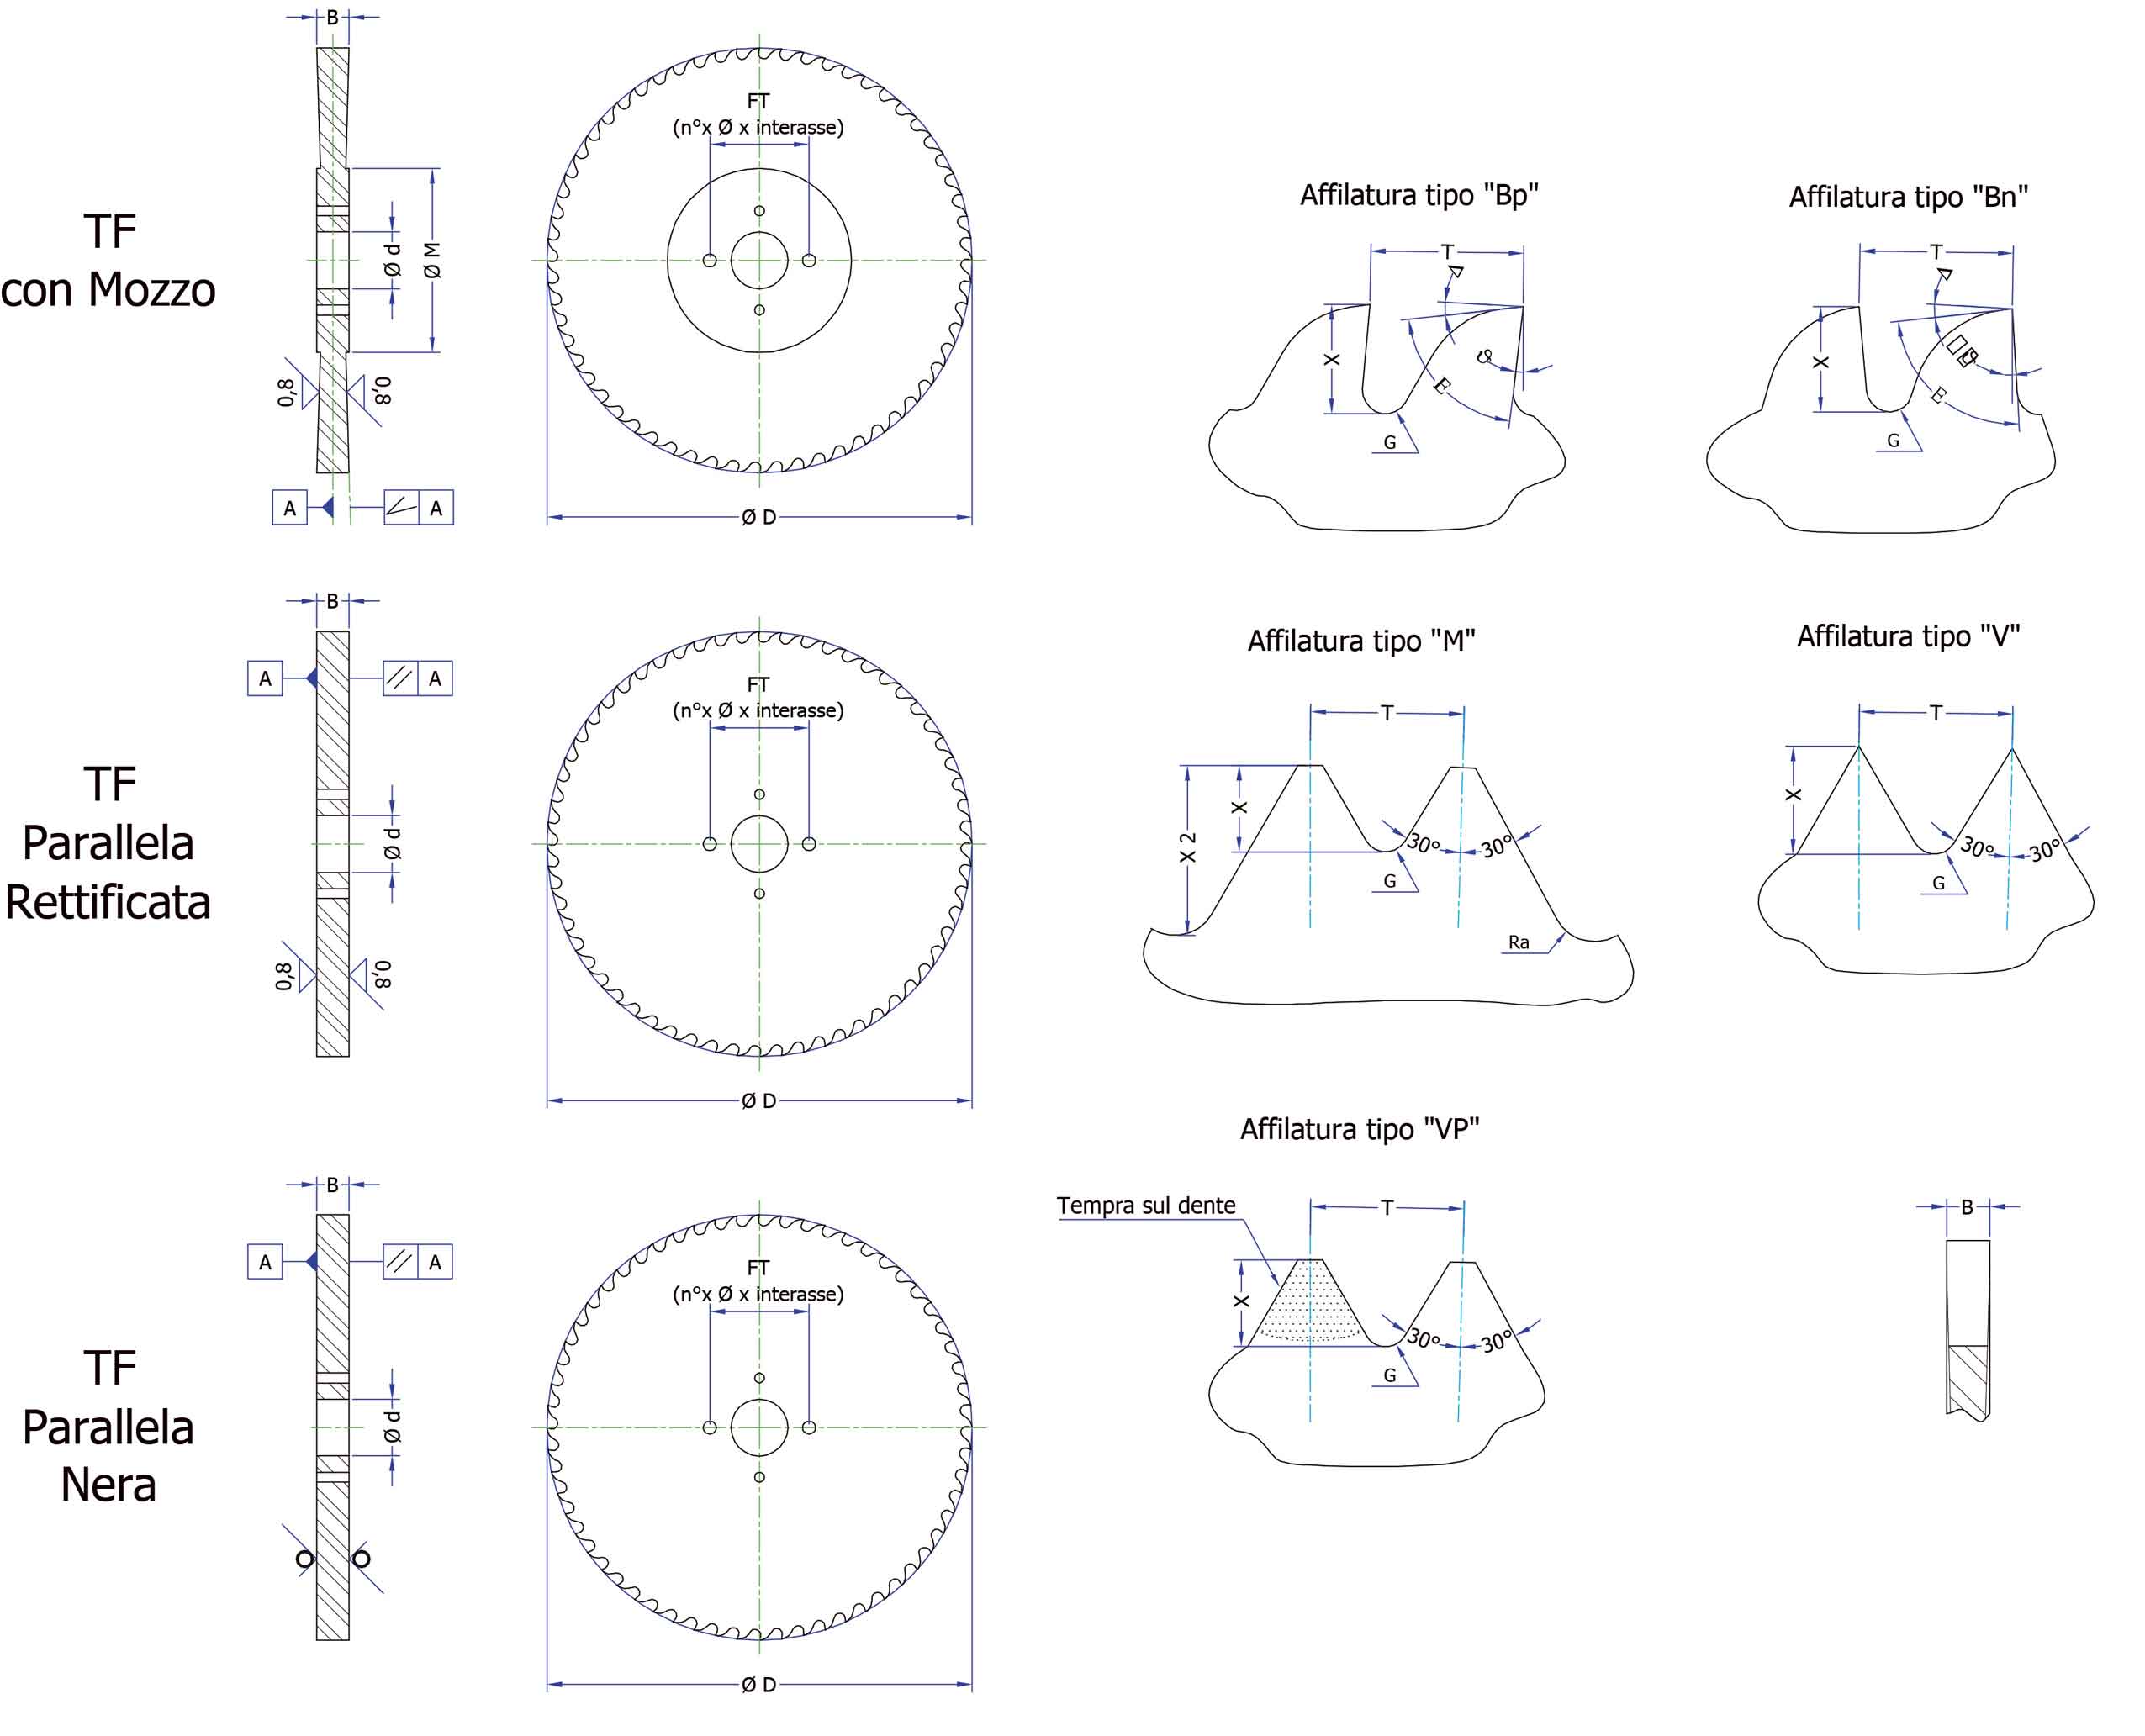
Abbiamo sperimentato con successo queste geometrie di affilatura per diverse applicazioni:
| Simbolo / Symbol | Descrizione / Description |
|---|---|
| Ø D | Diametro lama/ Saw blade diameter |
| B | Spessore di taglio / Kerf |
| Ø M | Diametro mozzo corpo lama / Diameter of the hub |
| D | Diametro foro centrale / Bore diameter |
| FT | Fori di trascinamento (n°x d x PCD) / Pin-holes (n°x d x PCD) |
| Z | Numero di denti / Number of teeth |
| T | Passo dei denti / Teeth pitch |
| BP | Dente affilato a Becco di civetta positivo / Parroth tooth positive |
| BN | Dente affilato a Becco di civetta negativo / Parroth tooth negative |
| V | Dente a forma di V / V sharpening tooth |
| VP | Dente a forma di V smusso piano / V sharpening tooth flat bevel |
| M | Dente a forma di M smusso piano / M sharpening tooth flat bevel |
| Foro centrale Bore | Ø M mm. | Fori di trascinamento Pin holes |
|---|---|---|
| 40 | 220 | 2/12/64 |
| 50 | 220 | 2/16/120 |
| 60 | 250 | 4/16,5/200 |
| 70 | 250 | 4/19/180 |
| 80 | 200 | 2/16/140 |
| 85 | 250 | 4/16,5/210 |
| 100 | 220/250 | 2/13/160 |
| 120 | 300 | 4/17/180 |
| 160 | 400 | 4/26/260 |
| 175 | 400 | 4/26,5/250 |
| 180 | 500 | 2/30/260 |
| 200 | 350 | 2/26/400+2/26/260+2/22/300 |
| Materiale / Material | Vc (m/min) | Troncatura Profili e Pieni Vf (mm/min) Profiles and solids cut-off |
|---|---|---|
| Acciaio al carbonio Carbon steel | 6000 ÷ 8400 | 80 ÷ 2000 |
| Acciai inossidabili AISI 304 ÷ 316 Stainless steel | 5400 ÷ 7500 | 1400 ÷ 2000 |
E’ fondamentale che i residui di materiale vengano evacuati completamente dalle gole dei denti tramite getti di refrigerante ad alta pressione all’uscita del taglio.
I parametri di lavoro consigliati sono indicazioni generali e vanno adattati in base alle condizioni di taglio, alla macchina troncatrice e al materiale tagliato. I nostri tecnici sono a vostra disposizione per valutare con voi la scelta dei migliori parametri di lavoro per la vostra applicazione.
| D. | B | Z. | T | d. | |
|---|---|---|---|---|---|
| 300 | 2,5 | 200 | - | 4,7 | 40 |
| 3,0 | 200 | - | 4,7 | 40 | |
| 350 | 2,5 | 200 | 220 | 5,5 | 40 |
| 3,0 | 200 | 220 | 5,5 | 40 | |
| 400 | 2,5 | 240 | 300 | 5,2 | 40 |
| 3,0 | 240 | 300 | 5,2 | 40 | |
| 4,0 | 240 | 300 | 5,2 | 40 | |
| 450 | 2,5 | 240 | 300 | 5,9 | 40 |
| 3,0 | 240 | 300 | 5,9 | 40 | |
| 4,0 | 240 | 300 | 5,9 | 40 | |
| 500 | 3,0 | 300 | - | 5,2 | 40 |
| 4,0 | 300 | - | 5,2 | 40 | |
| 5,0 | 300 | - | 5,2 | 40 | |
| 6,0 | 300 | - | 5,2 | 40 | |
| 520 | 3,0 | 300 | - | 5,4 | 40 |
| 4,0 | 300 | - | 5,4 | 40 | |
| 5,0 | 300 | - | 5,4 | 40 | |
| 6,0 | 300 | - | 5,4 | 40 | |
| 550 | 3,0 | 300 | - | 5,8 | 40 |
| 4,0 | 300 | - | 5,8 | 40 | |
| 5,0 | 300 | - | 5,8 | 40 | |
| 560 | 3,0 | 300 | - | 5,9 | 40 |
| 4,0 | 300 | - | 5,9 | 40 | |
| 5,0 | 300 | - | 5,9 | 40 | |
| 6,0 | 300 | - | 5,9 | 40 | |
| 580 | 4,0 | 300 | - | 6,1 | 40 |
| 5,0 | 300 | - | 6,1 | 40 | |
| 6,0 | 300 | - | 6,1 | 40 | |
| 600 | 4,0 | 300 | - | 6,3 | 100 |
| 5,0 | 300 | - | 6,3 | 100 | |
| 6,0 | 300 | - | 6,3 | 100 | |
| 650 | 4,0 | 240 | - | min 6,0 | 100 |
| 5,0 | 240 | - | min 6,0 | 100 | |
| 6,0 | 240 | - | min 6,0 | 100 | |
| 700 | 4,0 | 240 | - | min 6,0 | 100 |
| 5,0 | 240 | - | min 6,0 | 100 | |
| 6,0 | 240 | - | min 6,0 | 100 | |
| 7,0 | 240 | - | min 6,0 | 100 | |
| 750 | 5,0 | 240 | - | min 6,0 | 120 |
| 6,0 | 240 | - | min 6,0 | 120 | |
| 7,0 | 240 | - | min 6,0 | 120 | |
| 800 | 5,0 | 260 | - | min 6,0 | 120 |
| 6,0 | 260 | - | min 6,0 | 120 | |
| 7,0 | 260 | - | min 6,0 | 120 | |
| 8,0 | 260 | - | min 6,0 | 120 | |
| 850 | 6,0 | 260 | - | min 6,0 | 120 |
| 7,0 | 260 | - | min 6,0 | 120 | |
| 8,0 | 260 | - | min 6,0 | 120 | |
| 900 | 7,0 | 260 | - | min 6,0 | 120 |
| 8,0 | 260 | - | min 6,0 | 120 | |
| 950 | 7,0 | 260 | - | min 6,0 | 120 |
| 1000 | 7,0 | 400 | - | min 6,0 | 175 |
| 7,5 | 400 | - | min 6,0 | 175 | |
| 8,0 | 400 | - | min 6,0 | 175 | |
| 10,0 | 400 | - | min 6,0 | 175 | |
| 1200 | 9,0 | 400 | - | min 7,0 | 175 |